MDF is makkelijk te zagen, zowel met een handzaag als met een cirkelzaag. De hoge dichtheid in combinatie met de grote hoeveelheid lijm in MDF leidt tot een hogere slijtage dan bij het zagen van hardhout. Gebruik van hardmetalen zaagbladen is daarom aan te raden. Zaagbladen met fijne tanden geven het beste resultaat; je krijgt dan een mooie strakke zaagsnede. Bij machinaal zagen kan het MDF verbranden als men de zaag te langzaam door de plaat beweegt.
MDF laat zich eenvoudig profileren met bijvoorbeeld een bovenfrees of een CNC-machine. De mogelijkheden zijn groot en het resultaat is glad af te werken zonder veel schuur- en plamuurwerk. Voor strakke profileringen en scherpe lijnen zijn hardmetalen freesjes de beste keuze. Scherpe hoeken en randen beschadigen echter wel snel en verf hecht niet goed op scherpe hoeken. Daarom is het aan te raden randen een minimale radius van 3 mm te geven.
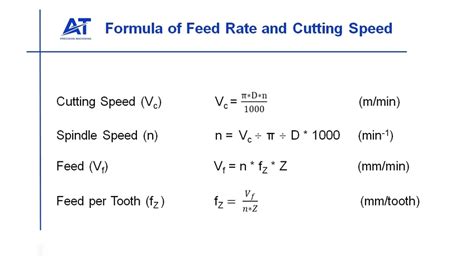
Ook bij frezen is de juiste snelheid belangrijk: te langzaam frezen zorgt voor verbranding, te snel frezen voor ruwe randen. Voor een nog scherpere profilering kan ook gekozen worden voor HDF, een hardere versie van normaal MDF. Bij het zagen en frezen van MDF komt veel houtstof vrij. Neem daarom passende maatregelen om dit op te vangen, zoals het gebruik van stofafzuiging op zaag- en freesmachine en draag persoonlijke beschermingsmiddelen.
nestingfrees en keuze van frezen
Met een nestingfrees deel je een plaat op in verschillende kleinere stukken. Maar hoe bepaal je wat de ideale nestingfrees is voor je houtbewerking? Er bestaan verschillende nestingfrezen. Qua geometrie vallen de verschillen allemaal wel mee. De nestingfrezen zijn positief, negatieve frezen. Ze hebben dan één tand of twee tanden positief. Ze zijn er voornamelijk in Z=2 en Z=3, maar ook Z=1 en Z=4 komen voor. Dus je hebt één tot vier snijtanden als optie. In de praktijk zie je dat drie van de vier nestingfrezen Z=3 is. Je maakt in eerste instantie een keuze op basis van diameter en op aantal tanden. Hoe kleiner de diameter, hoe minder snijdruk de frees genereert. Dit is positief. Maar hoe kleiner de diameter, hoe minder spaanruimte je hebt. En als je minder spaanruimte hebt, dan kan je frees de spanen moeilijker afvoeren en krijg je dus eerder warmteontwikkeling.
Een kleine diameter van 12 mm of minder is wel wat kwetsbaarder, dan een grotere diameter. Bij een grotere diameter van 14 of 16 mm met 3 tanden is de ruimte tussen de tanden wat groter en kan de frees de spanen wat beter kwijt. Maar je gaat dan wel met een grotere diameter door je plaat heen. Het argument dat je minder materiaalverlies hebt bij een kleine diameter is terecht. De winst hierbij is alleen té klein om dit argument zwaar te laten wegen in je keuze. Er is niks heilig.
Bekijk ook welk materiaal je gaat verspanen. Verwerk je alleen spaanplaten en MDF, dan kun je behoorlijk wat vaart maken met de aanvoersnelheid. Maar in multiplex is toch duidelijk het advies om wat rustiger aan te doen. Dus dan bereken je bijvoorbeeld de parameters van MDF keer 0,7 of 0,8 en frees je alweer wat rustiger. In die situatie kom je ook weer bij een tand minder uit, want je gaat wat rustiger door je materiaal. Als je te veel tanden hebt in multiplex, dan gaat je frees branden.
Positief t.o.v. Bij de meeste nestingfrezen snijdt één mes positief en de rest negatief. Dat heeft als voordeel dat je ook hele dunne platen kunt opdelen met een mooie afwerking aan de bovenkant van de plaat zonder dat deze losgetrokken wordt van het vacuüm. Bewerk je altijd platen van tenminste 18 mm dik en heb je om verschillende redenen wat problemen met het afzuigen van je spanen, dan kun kiezen voor een nestingfrees met twee positieve tanden. Hoe langer de frees positief is, hoe beter spaanafvoer is. Die tanden gooien de spanen naar boven. Maar dat is afhankelijk van je materiaaldikte. Dus de keuze wordt ook bepaald door de materiaaldikte die je gaat frezen.
De standaard nestingfrees heeft bijvoorbeeld een positieve LU maat van zeven millimeter. Daarnaast trekt hij hem veel makkelijker los van de vacuümtafel. Je wilt dat die wel met minimaal twee of drie millimeter ook de negatieve tand pakt. Dus met die standaard nestingfrezen die vanaf tien millimeter plaatdikte kun jij goed nesten daarmee. Maar als jij zegt: ik bewerk altijd alleen maar 22 millimeter en ga nooit dunner, dan kun je ervoor kiezen om niet één, maar twee tanden positief te pakken. Dan heb je bijvoorbeeld 14 millimeter positief en daardoor een betere spaanafvoer.
Om het aantal tanden te bepalen, moet je eerst naar het product kijken dat je gaat maken. Nestingfrezen vind je meestal in Z=2 of Z=3. Als je snel wilt kunnen frezen zijn drie tanden de beste optie omdat je hier gemiddeld zo’n 18 m/min kunt halen. Als je producten maakt waarvoor je voornamelijk grote en lange stukken freest, dan kun je heel veel aanvoersnelheid geven. Dus dan kun je prima met een Z=3 of soms zelfs met een Z=4 frees bewerken. Die frezen moeten tussen de 18 en de 24 meter aanvoersnelheid hebben. Heb jij kleine producten ter grootte van een A4 of kleiner, overweeg dan zeker om een tand minder te kiezen en ga voor een twee- in plaats van een driesnijder.
Bij kleine producten of korte bewerkingen accelereert de machine op dat kleine stuk niet in één keer naar 20 meter. Dat duurt even, dus op die stukken haalt die maar 6, 8 of 10 meter. Het gaat dan met name om de hitte die je krijgt. Een frees die bij de bewerking te weinig materiaal verspaant (dus te veel tanden of te weinig aanvoersnelheid heeft), veroorzaakt hele kleine stoffige spanen. Voor de betere afwerking kies je bij grote stukken voor Z=3 of Z=4.
praktische tips voor veiligheid en afzuiging
Bij het frezen van MDF is het ook belangrijk om rekening te houden met de hoge stofniveaus die vrijkomen. Het is aan te raden om een afzuigsysteem direct op de bovenfrees te gebruiken zodat het stof zich niet door de hele werkplaats verspreidt. Het geproduceerde stof kan direct worden afgezogen met behulp van een afzuigschoen op de spindel.
best practices en voorbeeldsituaties
Ik ben bezig met een 16 mm frees en wil 5 mm diep frezen. Heb nu 2 keer een stap van 2 mm gedaan, maar de frees is nu naar zijn grootje en het MDF vertoont duidelijk brandtekens. Is 2 mm diepte te veel in één keer?? Of staat de rotatie snelheid te hoog/laag? (standje 4, geen idee hoeveel rpm dat is, volgens handleing: hardhout 12-20 mm stand 3-4, zachthout 12-20 mm stand 3-6. Btw de 1e keer dat ik dit freesje gebruikte had ik er geen last van. ik heb altyd gehoord dat je net snel moet frezen, dus sneller (2mm lijkt mij niet overdreven veel). Ik frees zodanig dat de frees niet teveel daalt in toeren. Zal ik volgende keer proberen. De frees kan ik nog wel redelijk schoon krabben met m'n nagel aan 1 kant. Ehmmm .... machinespindel draait rechtsom, de freesrichting is ook rechtsom. Je moet de frees er inderdaad gewoon snel door heen jassen. Dat branden komt doordat hij veel te lang op één plek zit.
Een woofergat moet binnen 20 seconden te doen zijn. Ik frees altijd gewoon meteen de gewenste diepte. MDF is rotmateriaal om te frezen. Te langzaam en je verbrand je het materiaal. Hmmm... al met al lijkt het mij toch een kwestie van goede (en scherpe) HSS frezen gebruiken. Om die warmte niet ter plaatse te laten opstapelen moet je dan nog snel voeren. 5mm diepte met een bovenfrees van 16mm doe ik in één keer. De snelheid zet ik daarbij snel genoeg dat hij niet stopt tijdens het frezen. Okay, duidelijk. Ik meende ergens gelezen te hebben dat je juist langzaam moest frezen, maar heb ik me zeker vergist.