Deze gids biedt een uitgebreide beschrijving van de bouw en montage van opslagtanks, met speciale aandacht voor vloerconstructie, lassen en montageprocedures, tankbodem, wandmontage, tankdak, mangatplaten en montagebuizen. Het werkprogramma en het werkuitvoeringsplan vormen de leidraad voor alle fasen, van kelder- en funderingswerk tot aan de uiteindelijke assemblage van het metalen raamwerk.
Werkuitvoeringsplan en las- en montagewerkzaamheden
1. Werkuitvoeringsplan1. Las- en montagewerkzaamheden worden uitgevoerd op basis van het Work Execution Plan voor de constructie van de olieopslagtank. Werkuitvoeringsplan bepaalt de volgorde van de installatie van olietankelementen, inclusief het gebruik van speciale voorzieningen en apparatuur.
2. De vormcoëfficiënt van de opgebouwde naad (doorgang) moet binnen de grenzen tussen 1,3 en 2,0 vallen. Tijdelijke technologische elementen, gelast aan de tank tijdens productie en montage, moeten worden verwijderd zonder enige impact op de elementen van de tank. Een correcte organisatie van het werk en de volgorde van las- en assemblagewerkzaamheden is essentieel vanwege de afmetingen van grote tanks en lange lasverbindingen.
Tankbodemconstructie
3. Er zijn 1 meter lange stammen met rechthoekige of halfcirkelvormige dwarsdoorsnede, gerangschikt in vierkanten op de geïnstalleerde en geaccepteerde fundering. De middellijnen van de vierkanten moeten zich op niet meer dan 3 meter afstand van elkaar bevinden, terwijl de afstand tussen de middellijnen van de rijen van de vierkanten twee keer zo groot moet zijn als de breedte van de vellen min twee breedten van de onderste naden. De twee elementen van de onderste segmentring met de gelaste eerste ring van de schaal en het centrale deel worden onafhankelijk geassembleerd en gelast. De montage van het centrale deel van de bodem begint met de lijn door het midden van de kelder van de tank. Vervolgens worden alle onderste vellen van de bodem geassembleerd van het midden naar de randen. Stomlassen van de platen worden in 6-7 posities vastgeplakt, kopspijkers bevinden zich op 50 mm afstand van de randen en worden vlak gemaakt. De stootvoegen worden gelast na het monteren van de hele band. De uiteinden van de verbindingen van 50 mm zijn verzonken gelast om een goed contact tussen de bovenste en onderste banden te waarborgen. Nadat de onderste banden zijn gelast, worden de bovenste banden op dezelfde manier geassembleerd en gelast. De assemblage van het centrale deel van de bodem wordt gestart vanuit de centrale banden, overlapt en gemonteerd op tack-lassen, die zich aan de bovenkant en onderkant aan beide zijden van het werkstuk elke 250-300 mm bevinden in de richting van het midden naar de randen van de banden. Het lassen gebeurt met de overlappende naad van het midden naar de randen, met de achterstapprocedure met een staplengte van 200-250 mm. Eerst worden alle bovenste overlappende naden gelast, daarna de onderste, bovenliggende naden. Segmentale bladen van de randen worden geassembleerd op 10-12 ondersteunende standaards langs de omtrek van de kelder. De segmentring is zo samengesteld dat de twee stootvoegen op de middellijn van de centrale band zijn geplaatst en dat de speling tussen de elementen van de ring niet meer dan 3-4 mm bedraagt. Voorafgaand aan de montage van de onderste hoekverbinding is het belangrijk om de delen van de stootvoegen van de segmenten te lassen, waarop de hoekverbinding wordt geplaatst. Het lassen gebeurt in twee lagen, waarbij slak wordt verwijderd en de bovennaden teruggelast. Nadat twee cirkelvormige richtlijnen op de segmentring zijn getekend, die overeenkomen met de binnen- en buitendiameters van de omtrekhoek, wordt het eerste hoekgedeelte geïnstalleerd en vastgelast. Tacking wordt gedaan langs de buitencirkelomtrek van het hoekcentrum naar de uiteinden om de 500-600 mm in gebieden van 30-40 mm lang. De uiteinden van de hoeksectie worden zonder kopspijkers gelaten op een lengte van 600-700 mm om eenvoudige aanpassing van de andere delen mogelijk te maken. De andere hoeksecties worden aan beide zijden van de eerste geassembleerd, met overlapping van 3 mm, waarna ze stomp worden gelast. Vervolgens worden de bevestigde secties aangepast door richtlijnen met kopspijkers aan de segmentring van de stootvoegen naar de vrije uiteinden. Het laatste deel, niet minder dan 1 m lang, wordt aangepast en ter plaatse gesneden. Het verticale paneel van de hoek moet strikt loodrecht op de segmentring staan. Het eerste vel van de eerste ring wordt op een segmentring geïnstalleerd in verticale positie na het afsnijden van de randen in de onderste hoeken op de hoogte van het hoekblok en op 1 mm diepte om de stompverbinding daarna aan het verticale paneel van het hoekblok te lassen. Het eerste vel wordt tegelijkertijd aan de segmentring en aan de hoek in schaakbordvolgorde gelast vanaf het midden van het vel om de 400-600 mm in gebieden met een lengte van 40-50 mm. De uiteinden van het eerste vel worden zonder spijkers gelaten op een lengte van 600-700 mm om eenvoudige aanpassing van de andere vellen mogelijk te maken. De overige platen van de eerste ring worden aan beide zijden van de eerste plaat geïnstalleerd met een speling van 2-3 mm tussen de platen en de verbinding van de randen. Het tack-lassen wordt gestart vanaf de stompe verbinding met het eerste vel, tacks in 4-6 posities van 60-75 mm lang. Daarna wordt het kleeflassen langs de onderrand van de platen vanaf de kleefgelaste stootvoegen naar de vrije uiteinden uitgevoerd. De stootvoegen van de segmentring worden gecontroleerd en ondersneden om golving te elimineren en om 3-4 mm openingen te installeren, waarna de stootvoegen worden gelast met overhead back-lassen en versterkt met stalen banden van plaatstaal 8-10 mm dik. Voorafgaand aan het lassen van het centrale deel van de bodem met de segmentrand, worden de randen van de verbindingen van de onderste banden gepland, gesneden met een opening van 2-3 mm, geplakt en vervolgens gelast met overhead-back-lassen. Vervolgens worden de uiteinden van de bovenste banden gepland en gesneden met een overlapping van niet minder dan 30 mm, eerst aan de lange parallelle randen en vervolgens aan de segmentring aan de lange parallelle randen vastgelast. Het lassen gebeurt in dezelfde volgorde als tacking.
3.2. Bodems van tanks met een laadvermogen tot 2000 m³ en een diameter tot 12 m worden in de regel volledig gelast op de productielocatie en opgerold. De spoel wordt vervolgens op een manier naar de kelder gerold zodat het midden van de spoel langs de middellijn van de kelder wordt geplaatst. Grotere tanks (>12 m) kunnen niet volledig in een open wagen van 13,66 m lang geladen worden; de spoel bestaat uit twee delen en wordt zodanig geplaatst dat de eerste helft van de bodem, de buitenafdekking van de spoel, na het afrollen in positie wordt geïnstalleerd. Panelen om de spoel te bevestigen worden met zuurstof gesneden, waarna de spoel wordt uitgevouwen. Als de spoel zich niet spontaan ontvouwt, wordt verder afwikkelen gedaan met een tractor of lier. Wanneer de spoel volledig is uitgerold, wordt er in het midden van de cirkelvormige rand van de bovenste halve bodem een beugel gelast voor bevestiging van het uiteinde van de kabel voor verplaatsing van het tweede deel van de bodem met een tractor of slepende lier. Vervolgens wordt de stuikverbinding van de twee helften van de bodem geassembleerd voor het lassen, steeds met overlap. Vervolgens wordt de tweede spoel op dezelfde manier uitgerold en verplaatst.
3.3. Maximaal toegestane hoogte van lokale uitstulpingen en gespen in het centrale deel van de bodem wordt bepaald door f ≤ 0,1R ≤ 80 mm, waarbij f de maximale bulkvorm aangeeft en R de straal van de ingeschreven cirkel.
3.4. Voorafgaand aan hechtlassen moeten bevestigde elementen stevig tegen elkaar worden gedrukt met duwgereedschappen. Indien beschikbaar, wordt een hecht- en spoelprocedure gecoördineerd met een giek die de spoel naar de bodem laat zakken. Speciale roterende verbindingen zorgen voor het draaien van de spoel en beschermen de onderrand. De spiraal wordt daarna langs de pallet uitgerold met kabelbinders en remkabels. Het 'dode punt' is waar het zwaartepunt van de spoel en de middellijn van de koppeling op elkaar passen. Bij het passeren van het dode punt wordt de spoel met spankabels naar de pallet getrokken. De continuïteit van de bodem wordt behouden door dwarsliggers. De kraanbelasting moet altijd groter zijn dan de kraanbelasting tijdens het tillen. De uiteinden van de spoel worden daarna bevestigd met lussen en naar de rand van de bodem verplaatst. Hoekstaven als rustarmen worden langs de getekende cirkel gelast. De panelen die voorkomen dat de spoel uitrolt worden met zuurstof gesneden en bevestigd aan de verstevigende steun. De bovenkant van de steun wordt aanvankelijk niet radiaal verankerd met twee scheerlijnen. Zodra de lus soepel losgemaakt wordt, wordt de spoel uitgerold onder elastische krachten die tijdens het wikkelen ontstaan. Voor de installatie van de sluitplaat moet de schachttrap worden verwijderd en de hoekstangen worden afgesneden. De onderste rand van de spoel wordt tijdelijk aan de bodem gelast en de lasverbindingen aan de voet van het trappenhuis worden afgesneden. De vrije trap wordt via een luik in de dekking naar buiten getrokken. De studsamenstelling van de schaal gebeurt meestal met overlappende lassen. De rand van de schaal wordt vrijgegeven naar de bodem en stevig vastgedrukt, waarna de dakdekking wordt geplaatst en gelast. De dekking (alleen sferisch) wordt niet gecentreerd; de tijdelijke steunstandaard wordt verwijderd door de kroon, waarna de centrale plank van het dak wordt geplaatst en gelast.
Dakinstallatie, mangatplaten en montagebuizen
4. De 4.1-4.3 secties behandelen de giervorming op verschillende hoogtes, projectafwijkingen en het belang van nauwkeurige lasnaden bij de plateaus. Voorafgaand aan hechtdruktesten en het hechten van elementen moet men zorgen voor het stevig vastdrukken. Bij aanwezigheid van een giekkraan op locatie kan de spoel door de kraan naar de bodem worden gelost. Speciale roterende verbindingen en hoekstangen zorgen voor controle tijdens het draaien en weerstandsbehoud.
4.2. De spoel kan met behulp van een kraan of lier opgetild worden. Het beroep op dwarsliggers en het controleren van scheerlijnen tijdens het draaien is essentieel om schade te voorkomen. Bij het positioneren van de sluitplaat en het dak worden de pan- en hoekverbindingen zorgvuldig gelast. De dakdeksel wordt geïnstalleerd als een sferische koepel en de dakconstructie krijgt zijn definitieve positie nadat de steunarmen zijn verwijderd en de centrale plank is gelast.
4.3. Giervorming op verschillende zones en lokale afwijkingen worden in kaart gebracht om te zorgen voor conformiteit met het ontwerpprogramma. Lokale afwijkingen van lasnaden en hoekige vormen worden gemonitord zodat de constructie blijft voldoen aan de specificaties.
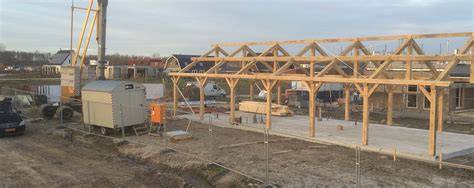
Installatie van tankdak, mangatplaten en montagebuizen
5. Bij de ontwikkeling van de dakinstallatie is het essentieel rekening te houden met de montagebelasting op het dak als geheel en op individuele onderdelen. Er gelden afwijkingen ten opzichte van de ontwerpradius bij bolvormige daken, en de openingen tussen de buitenste ringplaat en de wand dienen conform ontwerp te blijven, met regelmatige afmetingen per 6 meter omtrek.
6. De afstand tussen de buitenrand van versterkingsplaten tot de centrale lijn van horizontale stootvoegen van de schaal mag niet minder zijn dan 100 mm. Het is toegestaan om de horizontale voeg van de muur te bedekken met een versterkingsplaat of een inlaatafgevende plaat binnen minimaal 150 mm van het profiel van de versterkingsplaat.
7. Tijdens hydraulische druktesten wordt de tank geleidelijk gevuld en worden lekken onder de rand van de bodem of in de eerste ring van de schaal opgespoord en hersteld. Als scheuren in de wandnaden optreden, wordt het water teruggevoerd en blijft de druk gehandhaafd totdat het defect is verholpen.
Fundering, normen en certificeringen
3D-modellen en normas: Europese EN-normen (zoals EN 14015), API 650 voor atmosferische tanks, PED-regels voor drukvaten, en ASME Sectie VIII voor Noord-Amerika. CoDReS biedt Nederlandse richtlijnen voor tankfunderingen. Grondonderzoek en funderingstypen (plaatfundaties, poerfundaties, ringfundaties) worden toegepast afhankelijk van bodem en tankgrootte. BRL SIKB 7800 (REIT-regeling) certificeert installateurs en belangrijke aspecten zoals lekdetectie en kathodische bescherming afhankelijk van bodemweerstand.
Ondergronds en bovengronds opslag: BRL K902/K904 voor tanksanering, BRL-SIKB 7800 voor installatiecertificaat en BRL-K790/K779 voor inwendige coating. PEILBUIS en lekdetectie zijn vereist bij ondergrondse tanks; waterpeilingsmetingen en bemonstering volgen SIKB 2000/6800. Een lekbak of dubbelwandige tank met lekdetectie dient te voorkomen dat milieu- en bodemverontreiniging optreedt. Bij ondergrondse tanks moet kathodische bescherming aanwezig zijn als SEW-bodem onder 100 ohm is. Voor tanks met vloeistoffen is jaarlijks onderhoud en inspectie verplicht.
Materialen en retrofit
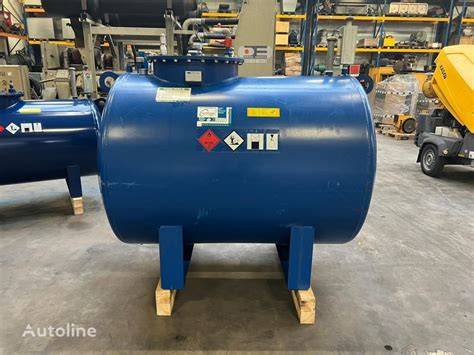
Een dubbelwandige roestvrijstalen (RVS) opslagtank bestaat uit een binnenwand en een buitenwand, waarbij de buitenwand als secundaire mantel fungeert en lekkages binnen de tank houdt. De binnenwand draagt alle procesbelasting. Gpi levert dubbelwandige tanks uit RVS met hoge corrosiebestendigheid, geschikt voor agressieve media. De keuze voor dubbelwandig heeft als belangrijkste voordeel de zekerheid van spill containment en vroegtijdige lekdetectie, wat milieu en veiligheid ten goede komt.
Praktische aanbevelingen en bereik van toepassing
- Een integrale aanpak verzekert veilige opslag en betrouwbare operationele levensduur: ontwerp, materiaalkeuze, fabricagemethode en normen bepalen kwaliteit en kosten.
- Modulaire tanks combineren shop-fabricage met locatiegebonden montage voor flexibiliteit en snellere bouwtijden.
- Tankjacking en hijsstrategieën vereisen gespecialiseerde apparatuur en strikte veiligheidsmaatregelen, inclusief windveiligheid en stabiele installatie.
- Regelmatige keuringen en onderhoud voorkomen vroegtijdige defecten en beperken lange stilstandperiodes.
Korte samenvatting van relevante normen en praktijkgegevens
EN 14015, API 650, PED, ASME VIII, EN 13445, BRL-SIKB 7800, BRL-K902/K904, BRL-K779, BRL-K790, BRL-SIKB 6800. CoDReS en Nederlandse praktijk vullen elkaar aan voor funderingen, berekeningen en inspectie. Ontwerp start met inventarisatie van gebruiksbehoeften en eindigt in oplevering met duidelijke documentatie en certificaten.
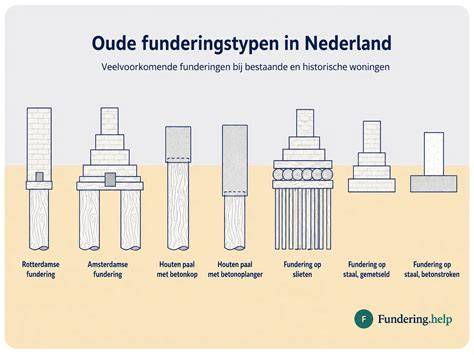
Tabel: Kernpunten van funderingstypen
| Type fundering | Toepassing | Voordelen | Nadelen |
|---|---|---|---|
| Plaatfundaties | grote tanks op goede grond | gelijke verdeling gewicht | hogere kostprijs bij beperkte bodemkwaliteit |
| Poerfundaties | kleine tanks via puntlasten | economisch bij lage belasting | vermogen spreiden beperkt |
| Ringfundaties | cilindrische tanks | stabiliteit, materiaalbesparing | complexere constructie |
Samenvattende indruk
Een goed uitgedacht ontwerp, een strak werkuitvoeringsplan en een zorgvuldige uitvoering van lassen, bodems en wanden vormen de basis voor veilige en duurzame opslagtanks. Dubbelwandige roestvrijstalen tanks met lekdetectie bieden extra milieubescherming en voldoen aan moderne regelgeving en normen.
tags: #foto #tankopslag #vloer