Wat is lassen? In dit artikel wordt het lasproces uitgediept en toegelicht hoe platen met elkaar worden verbonden, welke technieken er bestaan en welke factoren de laskwaliteit bepalen. Het proces werkt in de basis als volgt: tijdens het lassen wordt het plaatmateriaal op de verbindingsplaats verwarmd totdat deze zich in vloeibare of deegachtige vorm bevindt. Tijdens deze opwarming wordt nieuw materiaal toegevoegd, meestal in de vorm van lasdraad, waardoor een sterke verbinding ontstaat tussen de te verbinden delen.
Lassen als specialistisch vakwerk
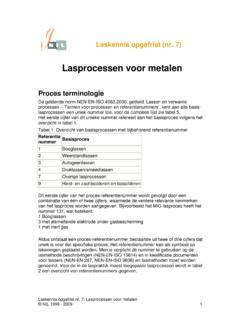
Lassen van constructies en plaatwerk is een specialistisch beroep met veel variabelen die invloed hebben op de kwaliteit. Het is belangrijk niet meer te lassen dan noodzakelijk. De lasprocessen zijn vastgelegd in EN-ISO 4063 en kunnen worden onderverdeeld in zes hoofdgroepen: booglassen, elektrisch weerstandlassen, autogeenlassen, druklassen, bundellassen en overige lasprocessen. De lasprocessen die veel gebruikt worden voor plaatwerk vallen voornamelijk onder booglassen (zoals MIG/MAG, TIG, BMBE en poederlassen). De verschillende lasmethoden hebben elk eigen voor- en nadelen en toepassingsgebieden.
Belangrijke lasprocessen voor plaatwerk
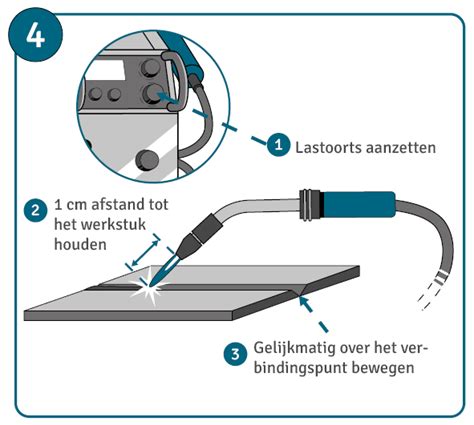
MIG/MAG-lassen (MIG/MAG) is een van de meest gangbare lasmethoden voor plaatwerk en wordt veel gebruikt voor zowel dun als dik materiaal. MIG gebruikt een automatisch aangevoerde draadelektrode en inert gas, terwijl MAG werkt met een actief gasmengsel zoals CO2; het belangrijkste verschil zit in het gas en in de invloed op het smeltbad. TIG-lassen (Tungsten Inert Gas) maakt gebruik van een wolfraamelektrode en inert gas, met handmatige toevoer van lasdraad; dit levert hoge laskwaliteit op, vooral bij dun plaatwerk en hooggelegeerde materialen zoals RVS en aluminium. Poederlassen (OP lassen) is geautomatiseerd en kent een hoge lasdiepte en snelheid, met poeder als beschermende mantel die de las afsluit.
Puntlassen en stiftlassen zijn nuttige opties voor dun plaatwerk en snel bevestigen zonder zichtbare lasnaden. Puntlassen biedt snelle verbinding op dunne platen, terwijl stiftlassen wordt gebruikt om bevestigingsdelen zoals draadeinden of bouten op een onderdeel te lassen. Deze technieken zijn bijzonder geschikt voor paneelbouw en frameconstructies waar esthetiek en gewicht een rol spelen.
Lasnaadaanduidingen en tekenwerk
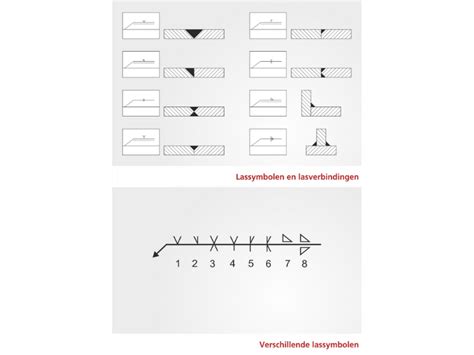
Het aangeven van lasaanduidingen op tekeningen is essentieel voor de juiste uitvoering. Lassymbolen geven informatie over voorbewerking en blootliggend laswerk. De richtlijnen hiervoor zijn vastgelegd in NEN-ISO 2553. Een goede las begint met de juiste voorbereiding, reiniging en positionering van de stukken; daarnaast moet rekening gehouden worden met de lasvolgorde, laspositie en inspectie-eisen. Een kettinglas geeft aan dat meerdere lassen achter elkaar uitgevoerd moeten worden, terwijl verwijzingen naar de referentielijn de laszijde aangeven waar de las betrekking op heeft.
Voorbereiding en laspositie
Voorbereiding is cruciaal: laskantenvoorbewerking kan bestaan uit afschuinen of snijwerk, afhankelijk van de benodigde sterkte en afdichting. De keuze van de lasverbinding (hoeklas, T-verbinding, randverbinding, etc.) bepaalt welke krimp- en spanningsinvloeden optreden tijdens en na het lassen. De laspositie, beschreven volgens EN-ISO 6947 (PA, PB, PC, etc.), beïnvloedt de kwaliteit en de productiviteit. Backinggassen en onderlegstrips beschermen het smeltbad tijdens het lassen en kunnen de laskracht en snelheid verbeteren.
Materiaalkeuze en afwerking
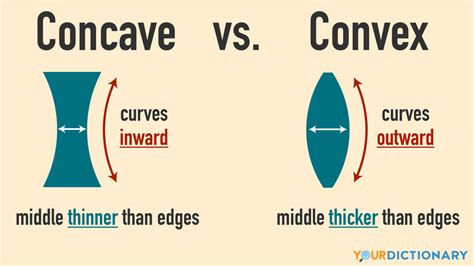
Materiaalkeuze bepaalt de lastechniek: aluminium, RVS en koolstofstaal vragen vaak verschillende aanpakken. Aluminium en RVS lenen zich goed voor TIG-lassen vanwege de hoge laskwaliteit en esthetiek; koolstofstaal wordt vaak beter verwerkt met MAG-lassen voor kosten- en productiviteitsredenen. Poederlassen biedt diepe hechting en automatiseringspotentieel. De afwerking van de lasnaad kan vlak, concave of convex zijn, afhankelijk van het lasproces en de gewenste esthetiek. Voor dun plaatwerk kan een speciale afwerking vereist zijn om spatters te voorkomen of een strak uiterlijk te behouden.
Technieken en gereedschappen in de praktijk
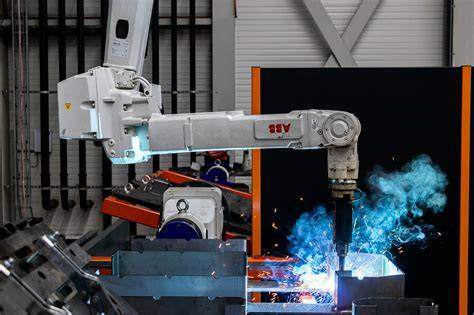
Lastechniek gaat verder dan de keuze van de methode: gereedschappen zoals lasrobot, lasmanipulator, en lasnaadmachines verhogen efficiëntie en precisie. Lasrobots bieden hoge herhaalbaarheid en nauwkeurigheid, terwijl cobots (collaboratieve robots) samen met lassers werken voor flexibiliteit bij kleinere series. Voor handmatig lassen blijven traditionele methoden relevant voor enkelstuks of complexe vormen. Het juiste lasapparaat, lasdraad, beschermgas en persoonlijke beveiliging zijn essentieel voor kwaliteit en veiligheid.
Veiligheid en kwaliteit
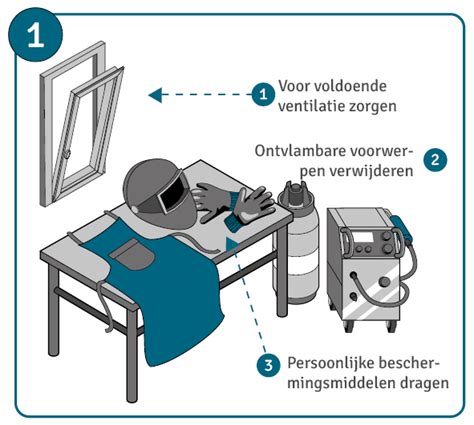
Veiligheid tijdens lassen is cruciaal: beschermende uitrusting zoals een lashelm, brand- en hittebestendige kleding en voldoende ventilatie verminderen risico’s zoals blootstelling aan lasrook en intense straling. Gecertificeerde procedures en inspecties (visueel, destructief waar nodig) zorgen voor consistente kwaliteit en voldoen aan normen als EN-ISO 3834-2 voor gecertificeerd lassen. Een goede werkvoorbereiding en controle tijdens en na de lasfase helpen krimpvervorming en vervorming te beheersen.
Toepassingen en praktijkvoorbeelden
In de praktijk wordt lassen ingezet voor constructies, machineframes, leidingwerk, en precisieonderdelen. MIG/MAG-lassen zijn ideaal voor seriewerk en grotere series; TIG-lassen excelleert bij dun plaatwerk en esthetiek; punt- en stiftlassen bieden onzichtbare bevestigingen voor panelen en frames. Voor seriewerk zijn mallen en lasrobots gangbaar; voor prototypes of kleine series blijft handlassen vaak de flexibele oplossing. De juiste combinatie van techniek en gereedschap zorgt voor betrouwbare verbindingen, reproduceerbare kwaliteit en efficiënte productie.
Samenvatting van voordelen en aandachtspunten
- Sterke, duurzame verbindingen die oneindig of langdurig belast kunnen worden.
- Veelzijdigheid in toepassingen en combinaties van technieken afhankelijk van materiaal en ontwerp.
- Automatisering met robots en cobots verhoogt snelheid en herhaalbaarheid.
- Nauwkeurige voorbewerking en lasvolgorde essentieel voor kwaliteit en kostenbeheersing.
- Veiligheids- en kwaliteitsnormen borgen betrouwbaarheid en leverbaarheid.
Keuzehulp: welke lasmethode past bij welk materiaal?
Materiaal bepaalt meestal de keuze: Aluminium vergt pulserende boog of TIG voor controle; RVS leent zich vaak voor TIG vanwege hygiëne en afwerking; Koolstofstaal leent zich vaak voor MAG-lassen vanwege kosten. Daarnaast spelen warmtegeleidingscoëfficiënt, smelttemperatuur en oxidatiegevoeligheid een rol. Bij het ontwerpen en produceren wordt per project de optimale lasmethode gekozen door engineering en werkvoorbereiding, inclusief laskantvoorbereiding, lasvolgorde en inspectie.
meta informatie en afsluiting
Door de diverse technieken en nauwkeurige afstemming van parameter, materiaal en lasmethode biedt plaatmetaallassen betrouwbare en optimale verbindingen voor uiteenlopende toepassingen.
tags: #las #afwerken #plaatmateriaal