Roestvast staal, kortweg RVS, is een veelgebruikt materiaal in sectoren waar corrosiebestendigheid, hygiëne en duurzaamheid centraal staan. Denk aan de voedingsmiddelenindustrie, medische sector, bouw en maritieme toepassingen. Het lassen van RVS vraagt echter om specifieke kennis en technieken om het materiaal sterk, strak en zonder vervormingen of verkleuring te verbinden.
Wat maakt RVS lassen anders?
RVS - en dan met name austenitisch roestvast staal zoals AISI 304 of 316 - geleidt warmte minder goed dan staal, maar zet wél sneller uit. Dat betekent dat er snel spanningen in het materiaal kunnen ontstaan tijdens het lassen. Bovendien is RVS gevoelig voor verkleuring en vervuiling van het oppervlak, wat bij onjuiste verwerking de corrosiebestendigheid kan verminderen. Daarom moet het lassen van RVS met zorg gebeuren: met de juiste parameters, de juiste beschermgascombinatie en een propere werkmethode. Vuil, vet of oxide op het materiaaloppervlak kunnen leiden tot slechte hechting of poreuze lassen.
Belangrijkste lasprocessen voor RVS
TIG-lassen (Tungsten Inert Gas)
TIG-lassen is de meest gebruikte techniek voor het lassen van RVS, vooral wanneer het gaat om dunwandige buizen, plaatwerk of wanneer de las visueel aantrekkelijk moet zijn. TIG biedt uitstekende controle over het smeltbad en maakt het mogelijk om een zuivere, sterke en esthetisch nette las te leggen. RVS TIG-lassen vereist het gebruik van een inert gas, meestal argon of een argon-waterstofmengsel, om oxidatie van het smeltbad te voorkomen. TIG-lassen kan zowel met als zonder vuldraad worden uitgevoerd. Bij dun materiaal of wanneer de twee delen precies tegen elkaar aanliggen, volstaat lassen zonder toevoegmateriaal. Bij dikkere werkstukken is vuldraad noodzakelijk om een voldoende sterke las te realiseren. Voor professioneel RVS lassen heb je een TIG-lasapparaat met gelijkstroomfunctie en nauwkeurige amperage-instelling nodig. De wolfraamelektroden moeten van het juiste type zijn, meestal met 2% thorium- of lanthaanoxide voor een stabiele boogvorming. Argon van hoge zuiverheid (99,99%) dient als beschermgas, met een debiet van 6 tot 12 liter per minuut, afhankelijk van de lasdikte.
MIG/MAG-lassen
MIG/MAG-lassen is ook geschikt voor RVS, met name bij dikkere platen of wanneer snelheid en productiviteit belangrijk zijn. Waar TIG zich richt op precisie, blinkt MIG/MAG uit in tempo en efficiëntie. Voor het lassen van roestvast staal met deze methode wordt een RVS-lasdraad gebruikt (bijvoorbeeld type 308L of 316L), in combinatie met een geschikt beschermgas. Hoewel vaak gedacht wordt dat MAG-lassen enkel voor ongelegeerd staal is, kun je RVS prima MAG-lassen mits je een actief gasmengsel gebruikt dat is afgestemd op RVS, bijvoorbeeld een mengsel van argon, CO₂ en een klein percentage zuurstof. MIG-lassen van RVS met puur inert gas is minder gangbaar, maar technisch wel mogelijk. Bij het lassen met MIG/MAG is een constante draadtoevoer en goede afstelling belangrijk, omdat RVS gevoeliger is voor spatvorming en verkleuring dan koolstofstaal.
Andere processen
Elektrodelassen met beklede elektroden is mogelijk, maar minder geschikt vanwege de hogere warmte-invoer en het risico op vervuiling door de bekleding. Plasmalassen biedt voordelen bij zeer dunne RVS-platen, omdat het een geconcentreerde warmtebron levert met minimale vervorming. Puntlassen en stiftlassen zijn toepasbaar in specifieke situaties zoals overlappende verbindingen of bevestiging van stiften; ze vereisen geen toevoegmateriaal en zijn snel. Laserlassen is sterk in opkomst en combineert een hogere productkwaliteit met efficiëntere productie, maar vereist speciale veiligheidsmaatregelen vanwege laserlicht en reflecties.
RVS op staal lassen
Het is mogelijk om RVS aan staal te lassen, maar dit vereist bijzondere aandacht voor de materiaalcombinatie en de overgang tussen beide soorten metaal. Omdat RVS en koolstofstaal verschillen in thermische uitzetting, samenstelling en corrosiebestendigheid, ontstaat er snel spanningsopbouw in de las. Bij het lassen van RVS aan staal wordt vaak een speciale overgangselektrode of toevoegmateriaal gebruikt, zoals een nikkelhoudende draad (bijvoorbeeld type 309). De laszone moet goed worden beschermd tegen oxidatie en een correcte lasvolgorde en warmte-inbreng zijn cruciaal. Deze lasverbindingen worden vaak mechanisch of thermisch verder behandeld om spanningen te reduceren en corrosie tegen te gaan. RVS op staal lassen is een specialistische lastechniek waarbij roestvrij staal en gewoon staal duurzaam met elkaar worden verbonden; het proces vraagt om de juiste materiaalkeuze, lastechniek en voorbereiding om corrosie, vervorming en kwaliteitsverlies te voorkomen.
Warmte-inbreng, microstructuur en corrosie
De temperatuurcontrole is cruciaal bij RVS lassen, omdat oververhitting de corrosiebestendigheid permanent kan aantasten. De kristalstructuur van RVS verandert bij bepaalde temperaturen, wat invloed heeft op de mechanische eigenschappen en corrosiebestendigheid. Bij temperaturen tussen 450 en 850°C kan chroomcarbideprecipitatie optreden, waardoor het materiaal gevoelig wordt voor interkristallijne corrosie. Austenitisch roestvast lasmetaal beschikt in het algemeen over een geringere corrosieweerstand in vergelijking met het basismetaal van hetzelfde type. Dit is het gevolg van het feit dat lasmetaal een stengelvormige en ongelijkmatige microstructuur bezit waarin uitscheidingen aanwezig zijn van hoofdlegeringselementen, zoals Cr, Mo en Ni alsmede nevenelementen zoals S en P. Factoren die van invloed zijn op de corrosie van lassen zijn talrijk en moeten bij ontwerp en uitvoering in acht genomen worden.
Voorbereiding en afwerking
- Reinig het werkstuk grondig met aceton of alcohol voor het lassen.
- Gebruik altijd aparte borstels en slijpschijven voor RVS om besmetting met koolstofstaal te voorkomen.
- Beperk de warmte-inbreng om vervorming en verkleuring te voorkomen; gebruik lage amperage-instellingen en korte lasbogen.
- Laat de lasnaad nabehandelen (borstelen, beitsen of passiveren) om de corrosiebestendigheid te herstellen.
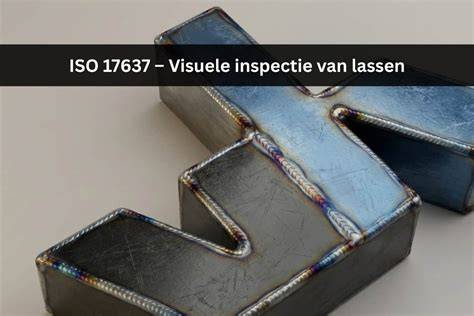
- Controleer de kwaliteit van elke lasnaad visueel op scheuren, poriën of verkleuring die duidt op oxidatie. Een goede RVS-lasnaad heeft een zilverkleurige uitstraling zonder aanloopkleuren.
Beschermgassen en productiviteit
Het gekozen beschermgas beïnvloedt behalve de kwaliteit van de las ook de laseconomie en de arbeidsomstandigheden. Het gebruik van argon met toevoeging van 2% tot 5% waterstof kan de lassnelheid bij het lassen van austenitisch roestvast staal aanzienlijk versnellen. De waterstof in het gasmengsel snoert de vlamboog in, waardoor de warmte-energie op een kleiner oppervlakte geconcentreerd wordt. Hierdoor kan de lassnelheid soms tot meer dan 30% verhoogd worden ten opzichte van TIG-lassen met alleen argon als beschermgas. Een bijkomend voordeel van het gebruik van waterstofhoudende beschermgassen is de reductie van het ozongehalte. Ozon vormt bij het lassen van roestvast staal met argon een behoorlijk gezondheidsrisico.
Gezondheid, rook en afzuiging
Men is van mening dat elementen zoals chroom en nikkel in de lasrook van roestvast staal ernstige gevolgen hebben voor de gezondheid van lassers en mensen in de lasomgeving. Hoeveel rook vrijkomt tijdens het lassen van roestvast staal hangt in grote mate af van de gebruikte lasmethode. TIG produceert de minste rook hoewel deze methode in aanzienlijke hoeveelheden de irriterende gassen ozon en stikstofoxide produceert. MIG en MAG produceren over het algemeen veel meer rook. In lasrook, dat voor een belangrijk deel uit (ultra)fijnstof bestaat, kunnen bijzondere componenten voorkomen (bijvoorbeeld metalen) waarvoor specifieke grenswaarden zijn vastgesteld. Naast deeltjes komen er ook gassen voor in lasrook. Wettelijk gezien is de werkgever verplicht om het vrijkomen van lasrook zoveel mogelijk te beperken. Hiervoor geldt een grenswaarde van 1 mg/m³ voor een 8-urige werkdag.
Er zijn filtersystemen voor roestvaststaal toepassingen op de markt met een BGIA-W3 certificaat. Maar let op: dit is een test voor de unit en niet specifiek voor het filter. Het certificaat toont alleen aan dat de unit 99% van de lasrook afvangt. Met een HEPA14 filter is dit wél te garanderen. HEPA14 vangt meer dan 99,995% van de deeltjes af bij een deeltjesgrootte van 0,1-0,2 micron. De W3 certificering is geschikt voor het lassen van RVS; W3 certificering zit op afzuiging met een wegwerpfilter. Alle mobiele units die sommige aanbieders aanbieden (met filter) hebben deze W3 certificering.
Ventilatie, afzuiging en werkomgeving
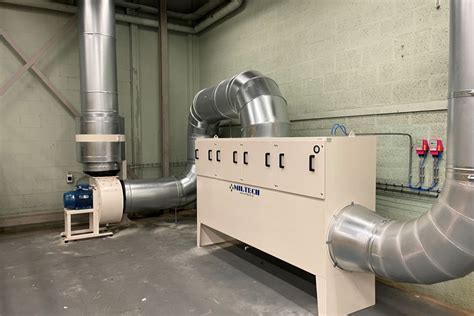
Door de concentratie lasrook en andere gevaarlijke dampen en stoffen in een productieruimte te verlagen, creëert u een gezonde werkomgeving. Het LUTEC systeem is gebaseerd op verdringingsventilatie: onderin de productiehal wordt schone, geconditioneerde lucht ingebracht, daar waar de mensen werken en ademen. Nadat de lucht is gefilterd, wordt de energie (warmte) die met de luchtstroom wordt meegevoerd efficiënt hergebruikt. Zodra er een mogelijkheid bestaat dat iemand kan worden blootgesteld aan kankerverwekkende stoffen, zijn de specifieke regels die daarvoor gelden van toepassing.
Veiligheid bij lassen
Bij het lassen en ook het slijpen moet veiligheid voorop staan. Bij deze werkzaamheden dreigt immers gevaar door straling, stroom, rook, ontploffing en brand. Als we gaan booglassen, komt straling vrij uit de vlamboog. De onzichtbare ultraviolette stralen veroorzaken de beruchte “lasogen”. Deze ontstaan al na enkele seconden in de lichtboog kijken. Deze stralen zijn ook gevaarlijk voor je huid. Gebruik bij voorkeur een lichtgewicht lashelm (twee handen vrij) die goed om het hoofd sluit waardoor inademen van lasrook wordt gereduceerd. In de lashelm horen goedgekeurde donkere lasruitjes te zitten; de lichtdoorlaatbaarheid wordt opgegeven met een shade-nummer. Bij MIG-MAG lassen vinden in hoofdzaak de shade-nummers 10, 11 en 12 toepassing. Het mooiste is een helm met een ‘elektronisch vizier’, een ruitje dat uit zichzelf ‘dicht slaat’ zodra je gaat lassen.
- Draag hittebestendige handschoenen en beschermende kleding.
- Is de lasplaats vrij van brandbare stoffen? Verwijder alle brandbare materialen onder en boven de lasplaats.
- Controleer gesloten vaten en tanks grondig voordat u gaat lassen.
- Zorg dat er een blusser aanwezig is en dat vloeren en openingen veilig zijn.
- Gebruik gehoorbescherming bij slijpwerk en een veiligheidsbril bij alle werkzaamheden.
Praktische tips en kwaliteit
De voorbereiding van RVS lassen is erg belangrijk. Voor RVS lassen hebben we alle benodigde speciale lasapparatuur. Welke apparatuur we precies gebruiken, hangt af van de toepassing en het soort RVS dat gelast wordt. Tijdens het lassen is het belangrijk om de boog stabiel te houden en de afstand tussen de elektrode en het werkstuk goed te regelen. De elektrode moet gelijkmatig langs de lasnaad worden bewogen. Voor bredere lassen kunnen we eventueel een zigzag of cirkelvormige beweging kiezen. Tot slot schuren en polijsten we de lasnaad om een gladde en net uitziende afwerking te krijgen. De kwaliteit van RVS lassen kan enorm verschillen; om goede kwaliteit te waarborgen is het belangrijk om de juiste apparatuur te gebruiken en de goede lastechniek toe te passen.
Wanneer is specialistische inzet nodig?
Een verkeerde lasverbinding kost niet alleen kwaliteit, maar ook tijd, geld en betrouwbaarheid. Wie RVS op staal wil lassen, heeft daarom een specialist nodig die techniek, materiaalgedrag en praktijkbelasting begrijpt. Het primaire probleem is dat RVS op staal lassen technisch complex is en bij onjuiste uitvoering snel leidt tot kwaliteitsverlies, corrosie, vervorming of een zwakke verbinding. RVS op staal lassen is vooral geschikt voor maatwerk constructies waar sterkte, corrosiebestendigheid en betrouwbaarheid samenkomen.
Wanneer externe hulp inschakelen
- Bij kritische of drukgevoede leidingssystemen, warmtewisselaars en medische apparatuur.
- Als lasnaden aan strikte corrosieweerstand of hygiëne-eisen moeten voldoen.
- Bij complexe materiaalcombinaties of hoge materiaaldiktes waar overgangsmetaal nodig is.
- Als strikte veiligheids- en filtereisen (HEPA14, regelgeving) van toepassing zijn.
Samenvattende checklist voor veilig en kwalitatief RVS-lassen
| Stap | Actie |
|---|---|
| Voorbereiding | Reiniging, juiste lasmethode en apparatuur selecteren |
| Beschermgas | Argon of argon-waterstofmengsels, eventueel actief gas voor MAG |
| Heat control | Beperk warmte-inbreng, gebruik lage amperage en korte bogen |
| Afzuiging | Mobiele units met W3 of voorkeur HEPA14 filters, lokale afzuiging |
| PPE | Lashelm (elektronisch), handschoenen, beschermende kleding, gehoorbescherming |
| Nabehandeling | Borstelen, beitsen of passiveren en visuele inspectie |
Interlas - RVS lassen
RVS lassen vereist nauwkeurigheid, voorbereiding en kennis van materiaalgedrag. TIG-lassen is de meest verfijnde techniek en ideaal voor hoogwaardige lasverbindingen, al dan niet met vuldraad. MIG/MAG-lassen van RVS is zeker mogelijk en bij dikkere werkstukken zelfs efficiënter. Ook het lassen van RVS aan staal is uitvoerbaar, mits u rekening houdt met verschillen in uitzetting en materiaaleigenschappen. Omdat lasrook en dampen gezondheidsrisico's kunnen vormen zijn goede ventilatie, afzuiging en het juiste filter essentieel om medewerkers te beschermen.